Качество поверхности бетона
К качеству поверхности железобетонных изделий предъявляются все более высокие требования. Чаще всего это классы от А2 до А4. Для достижения такого уровня качества поверхности нужно использовать хорошие разделители бетона, качественную оснастку (опалубку), правильно подобрать состав бетона, а также позаботиться об эффективном уплотнении бетонной смеси.
Требования к точности геометрических параметров изделий, а также к внешнему виду прописаны в ГОСТ 13015-2012 «Изделия железобетонные и бетонные для строительства». Данным документом регламентируется наличие и количество таких дефектов, как раковины, наплывы, впадины, околы ребер, наличие трещин, жировых или ржавых пятен.
Фактические размеры раковин, местных наплывов, впадин и околов бетона ребер изделий на бетонных поверхностях разных категорий. ГОСТ 13015-2012, параметры в мм.
|
Категория бетонной поверхности изделия |
Диаметр или наибольший размер раковины |
Высота местного наплыва (выступа) или глубина впадины |
Глубина окола бетона на ребре или на поверхности изделия |
Суммарная длина околов бетона, измеряемая на 1 м ребра |
|
А1 |
Глянцевая (по эталону) |
2 |
20 |
|
|
А2 |
1 |
1 |
5 |
50 |
|
A3 |
4 |
2 |
5 |
50 |
|
А4 |
10 |
1 |
5 |
50 |
|
А5 |
Не регламентируется |
10 |
100 |
|
|
А6 |
15 |
3 |
10 |
100 |
|
А7 |
20 |
5 |
20 |
Не регламентируется |
Чаще всего приведение поверхности к требуемому классу проводят финишной доработкой. Это ведет к затратам ресурсов и времени, а значит — к повышению стоимости изделия или конструкции. Гораздо лучше получить изделие после распалубки сразу готовым. Как это сделать, разберем ниже.
Этапы производства железобетонных изделий
Производство железобетонного изделия состоит из множества этапов. Каждый из них может напрямую повлиять на появление проблем с качеством поверхности. Этапы, на которые следует обратить внимание:
- Проектирование изделия или конструкции
- Выбор опалубки и уход за ней
- Состав бетонной смеси
Проектирование изделия или конструкции
Выбор и проектирование форм и технологии должно предполагать изготовление изделий в горизонтальном положении, лицевой поверхностью вниз. Это позволит добиться более качественной лицевой поверхности. Проектировать формы нужно так, чтобы при бетонировании из бетона легко можно было удалить вовлеченный воздух, а при распалубке изделий не происходило сколов.
Выбор опалубки и уход за ней
Для опалубки стоит рассматривать материалы с низкой шероховатостью поверхности, чтобы минимизировать зацепления пузырьков воздуха на поверхности оснастки.
Рассмотрим на примере как выбор опалубки влияет на качество поверхности ЖБИ. Ниже — два примера с использованием различной опалубки.
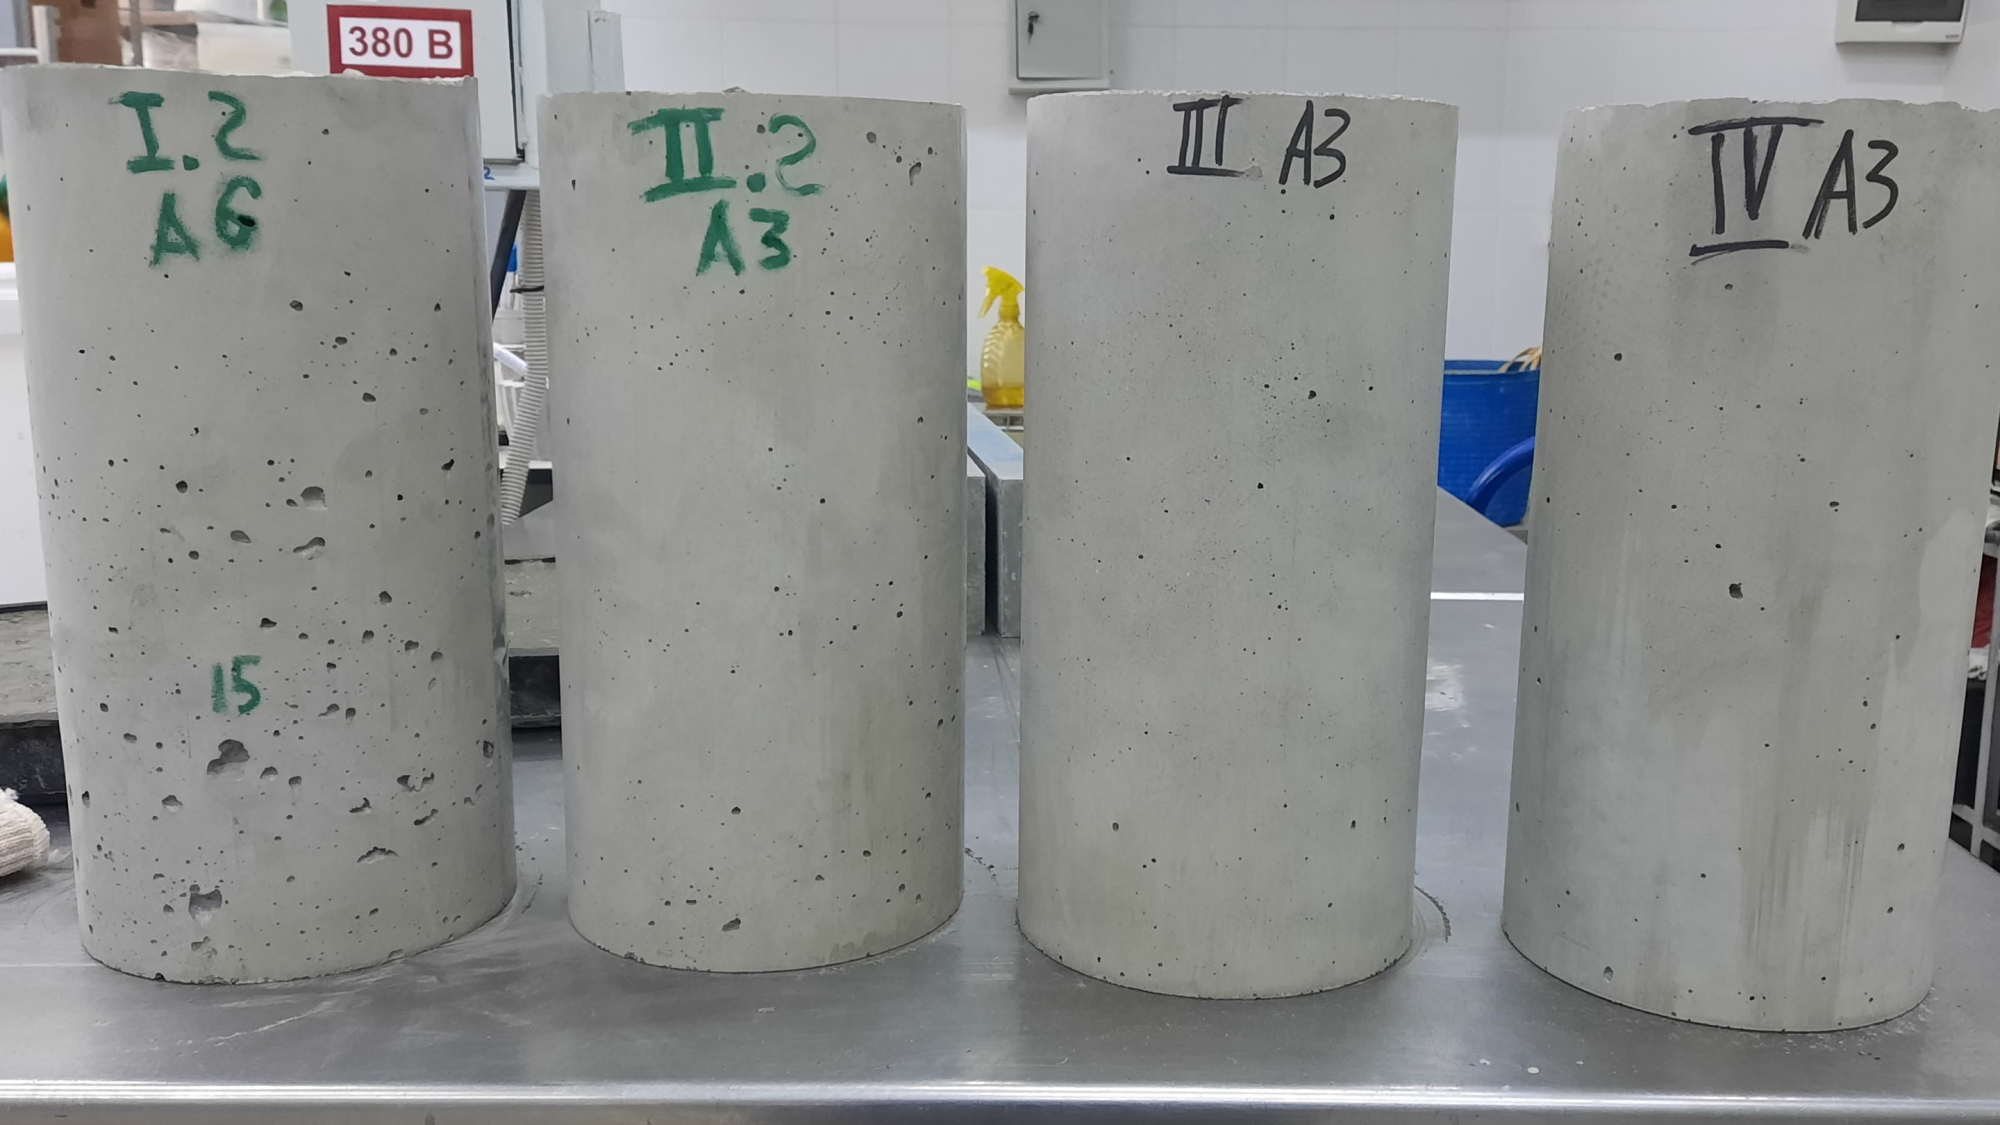
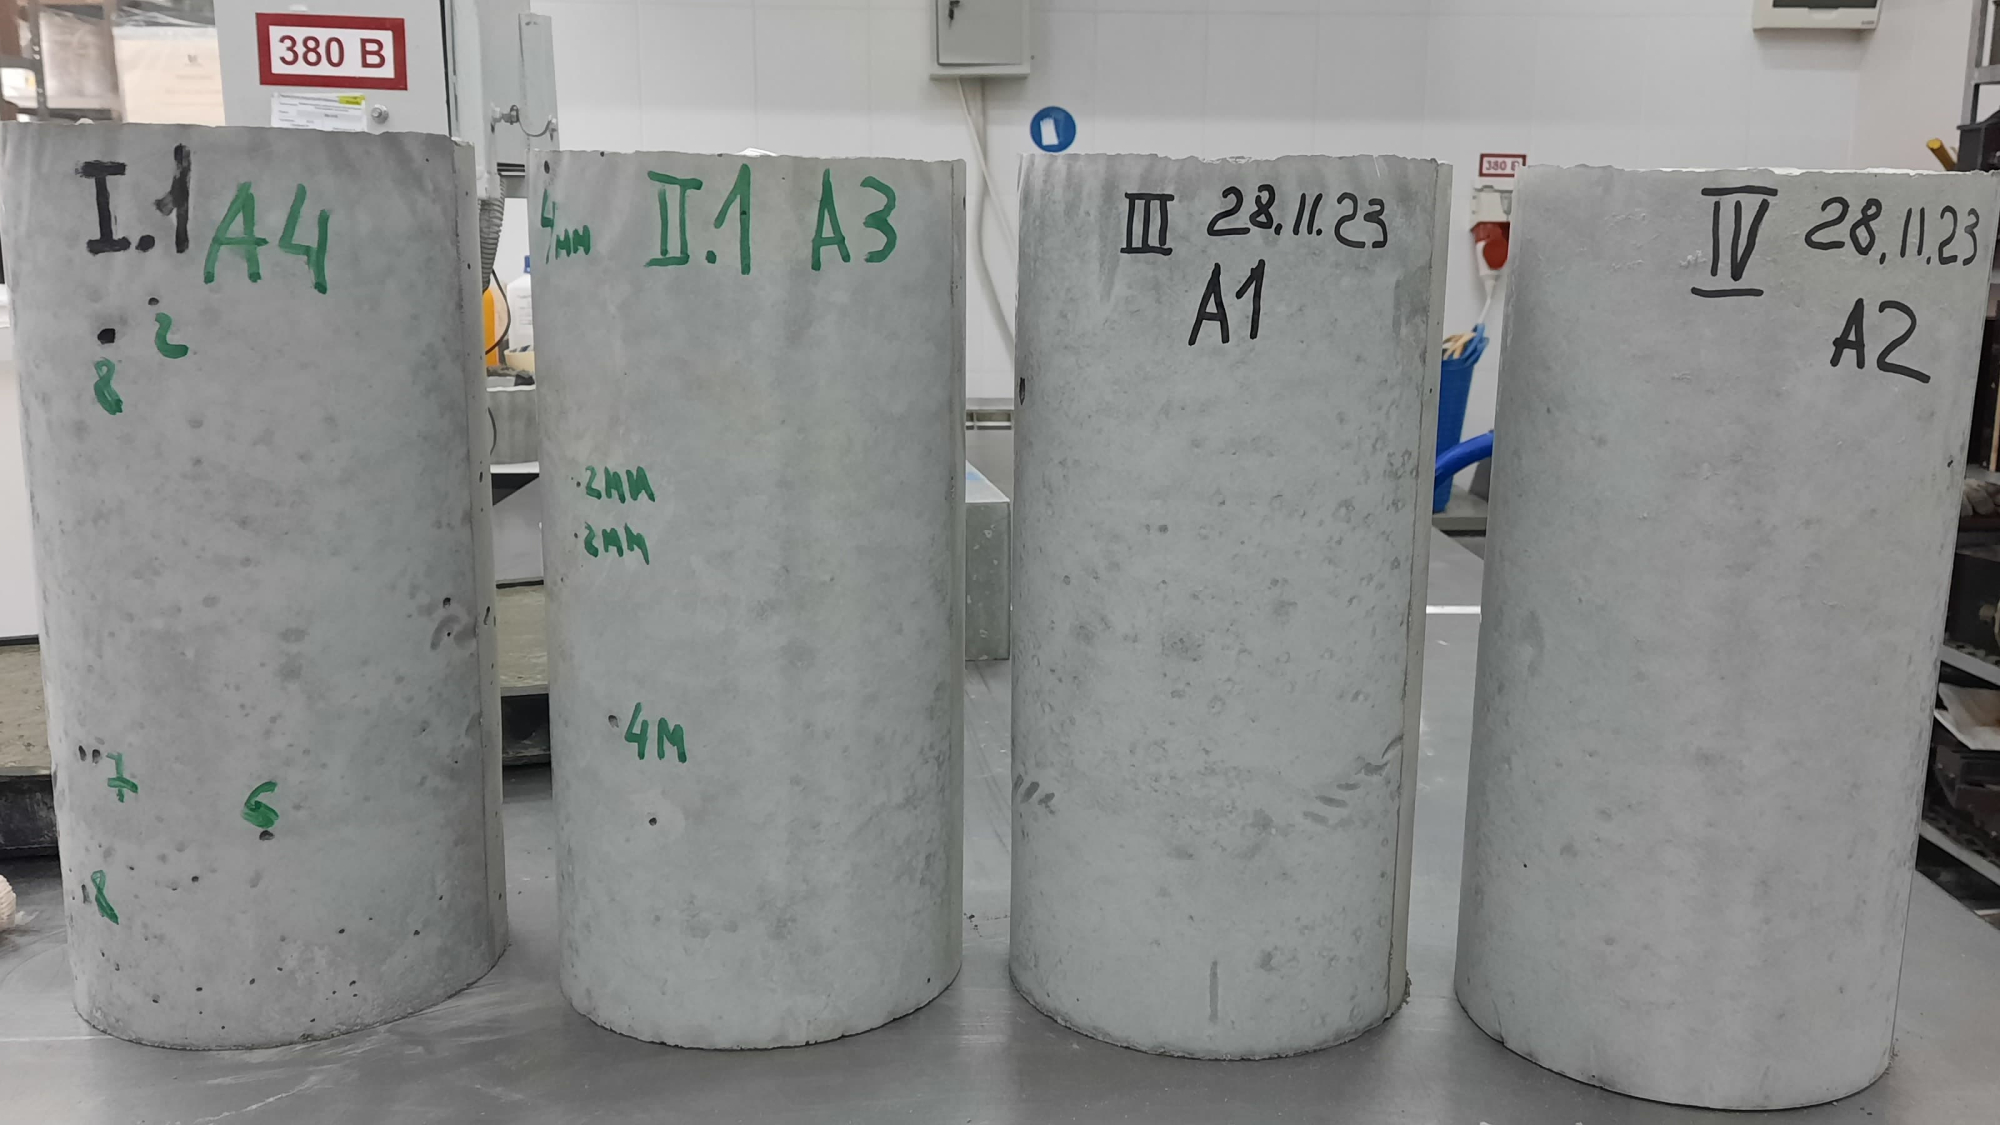
На представленных примерах мы видим, что в первом случае, на пластиковой опалубке гораздо хуже поверхность, чем на опалубке со вкладышем из пленки ПВХ. Дело в том, что на опалубке из пластика все же есть неровности и шероховатости, за которые цепляются пузырьки воздуха. А пленка ПВХ абсолютно гладкая и не дает возможности пузырькам воздуха зацепится за поверхность.
Подготовка опалубки
Подготовка опалубки — важный этап, который нельзя пропускать.
Очистка
Простой пример: на металлической форме после распалубки изделия остаются наросты бетона, поверхность покрывается цементной пленкой и остатками смазки. Если форму не чистить, на ней образуется слой затвердевшего бетона, который ухудшает качество изделий и затрудняет их дальнейшую распалубку. Все это обязательно нужно очищать. В том числе и остатки ржавчины. То же самое касается и опалубки, изготовленной из других материалов. Например, опалубка из пластика сильнее, чем металлическая, подвержена царапинам, поэтому для ее очистки не рекомендуется использовать металлические щетки и скребки. Лучше подобрать что-то из пластика или резины.
Подбор разделительного средства
Средство подбирается под требуемую категорию поверхности, форму и особенности опалубки.
Основные виды разделительных жидкостей для бетона:
Водные эмульсии
Это наиболее распространённый вид смазок. Они состоят из воды, эмульгаторов и других компонентов, которые обеспечивают хорошее сцепление с поверхностью опалубки. Водные эмульсии легко наносятся и не оставляют следов на бетоне, но плохо справляются с коррозией металлической опалубки.
Минеральные масла
Эти разделительные жидкости создают прочную плёнку на поверхности опалубки. Они обеспечивают надёжное разделение бетона и опалубки, но могут оставлять следы на бетоне в виде масляных пятен.
Полимерные составы
У них высокая степень адгезии к поверхности опалубки. Эти смазки образуют прочное покрытие и обеспечивают отличное разделение бетона и опалубки. Но полимерные составы требуют тщательного нанесения и могут быть дороже других видов смазок.
Специальные составы
Существуют также специальные смазки, которые предназначены для определённых типов опалубки или условий эксплуатации. Например, для металлической опалубки используются смазки на основе воска или силикона, а для деревянной опалубки — на основе масел или лаков.
Нанесение разделительного средства
Смазки можно наносить различными способами: распылителями, валиками, ветошью. Предпочтительнее всего — распылители. С их помощью можно равномерно распределить смазку по поверхности формы, избежать ее перерасхода и скопления в каких-либо частях формы. Такой подход поможет значительно снизить количество жировых пятен на изделии, а также количество раковин и каверн, образующихся из-за большого количества защемленного воздуха, выходу которого при уплотнении препятствует избыток смазки.
Состав бетонной смеси
Этап изготовления бетонной смеси, её укладка и уплотнение также может значительно повлиять на качество поверхности готового изделия. Часто несоответствие удобоукладываемости и удобоформуемости бетонной смеси заданному режиму укладки и уплотнения может служить причиной появления дефектов на поверхности изделий.
Жесткие бетонные смеси
При работе с жесткими смесями регулировать удобоформуемость можно за счет выбора соответствующего способа модификации и корректировки состава бетона. Не стоит так же забывать о гранулометрическом составе бетонной смеси. Он должен быть оптимальным для создания максимальной плотности упаковки и удобоукладываемости смеси.
Чтобы добиться беспоровой поверхности, нужно обращать внимание на то, какие используются режимы уплотнения бетонной смесей на производстве. Бывает так, что удобоукладываемость бетонной смеси не соответствует заданным режимам укладки и уплотнения. Нужно уделять внимание низкочастотным режимам формования. Они позволяют получить готовые изделия с необходимой плотностью, прочностью и однородностью, а также добиться поверхности с категорией не ниже А1 и А2. Оптимальные результаты получаются при низкочастотном уплотнении смесей марок Ж1-Ж2 с ускорением Аg=2,5-3,5g и смесей марок П1-П3- с ускорением Аg=1,5-2,0g.
Подвижные бетонные смеси
Работать с технологиями, предполагающими использование подвижных бетонных смесей, сложнее. Не всегда увеличение подвижности бетонной смеси за счет применения эффективного пластификатора дает нужный результат. А иногда и отрицательно сказывается на качестве поверхности.
При изготовлении конструкций небольшой толщины даже высокоподвижные смеси не всегда заполняют все пустоты в густой арматурной сетке. При этом использование «самоуплотняющихся» бетонов — СУБ — также не является решением проблемы. Из-за высокой вязкости бетона и защемленного воздуха образуются поры и раковины, убрать которые практически невозможно.
Вдобавок, использование таких систем усложняется тем, что при подаче бетона в вертикальные формы сверху высота падения бетонной смеси может составлять 2–4 м. При ударе о форму бетонная смесь расслаивается. В таких случаях эффективным может оказаться создание бетонной смеси, занимающей промежуточное положение между самоуплотняющимися и высокоподвижными. При проектировании состава такого бетона требуется обеспечить такой же объем тонкой фракции, как и для самоуплотняющихся бетонов, причем наиболее выгодным является применение минеральных добавок или добавочных цементов таких как ЦЕМ II/А-И 42.5Н или ЦЕМ II/А-Ш 42.5Н. У таких цементов высокая удельная поверхность и более «правильная» гранулометрия. Сочетание высокой подвижности, высокой однородности и устойчивости к расслоению при возможности небольшого виброуплотнения может обеспечить равномерное заполнение формы при сохранении однородности бетонной смеси даже при подаче с высоты, а также уменьшение количества защемленного воздуха и более легкое его удаление из тела заформованной смеси. В результате поверхность изделий улучшается.
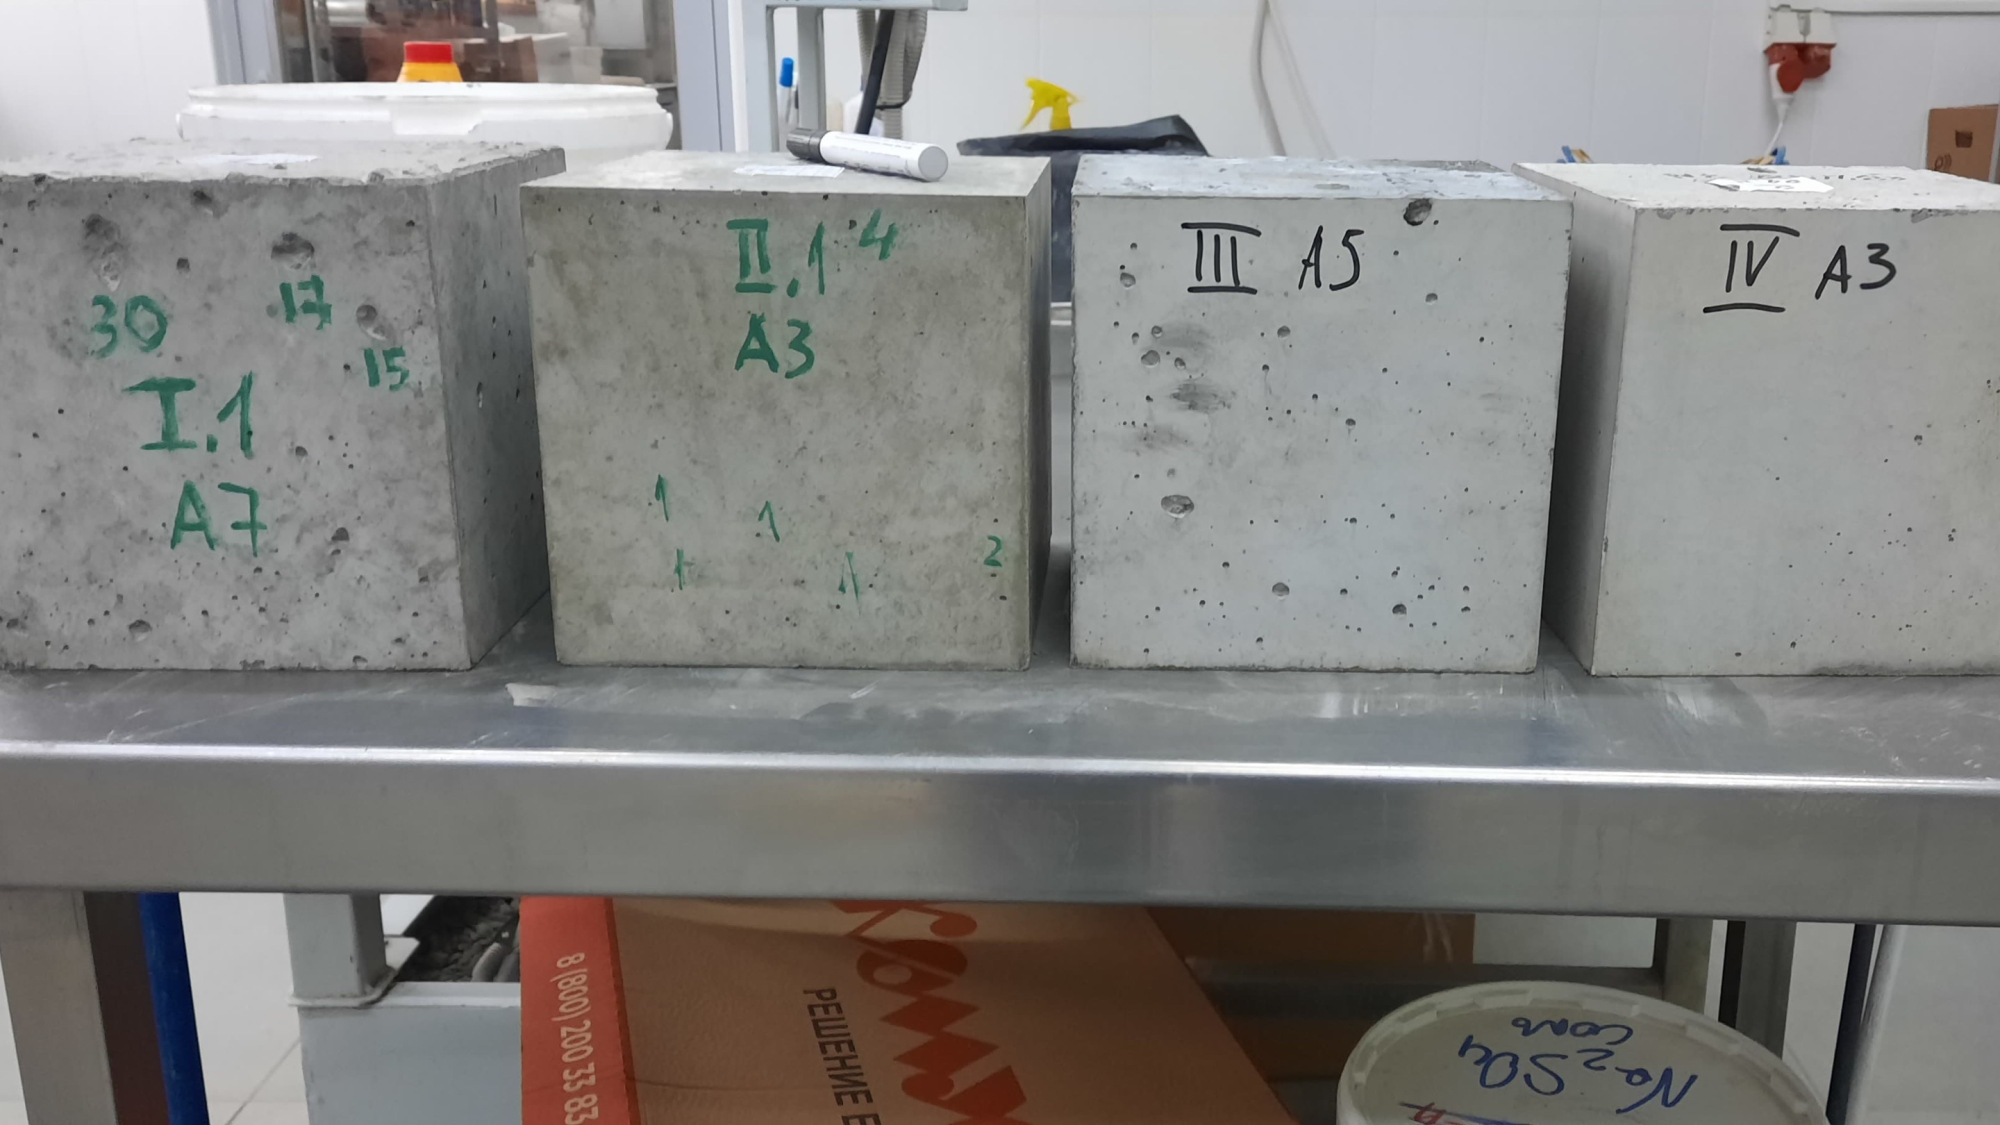
Комплексное решение
Решение проблемы качества поверхности изделий требует комплексного подхода. Но не стоит менять все и сразу. Предлагаем действовать поэтапно и с минимальными вложениями. Начать, например, с подбора состава бетона. Обратить внимание на минеральные добавки.
Однако силосная база не всегда может позволить без существенных затрат ввести дополнительный компонент в бетонную смесь. Поэтому хорошим решением может стать использование добавочных цементов. Они улучшают пластичность и удобоукладываемость бетонных смесей. Это способствует получению более качественных поверхностей изделий, снижению количества пор и раковин. Высока вероятность, что после пересмотра состава бетона в пользу добавочных цементов вы получите необходимое качество поверхности железобетонных изделий, не изменяя технологию производства.
Команда ЦЕМЕНТУМ готова подключиться к задаче на любом ее этапе — от проектирования до производства бетонных смесей и технологий.